喷涂原理
电弧就是在两电极之间的气体介质中强烈的放电现象,放电时弧区产生强烈的光和热。

图:单气流中心雾化输送模式电弧融射喷涂原理
电弧融射喷涂就是利用两根连续输送的金属丝作为自耗电极,这两根金属丝之间产生的电弧作为热源将自身融化、使用后推的压缩空气将融化的金属雾化并将雾化的金属液滴加速输送到工件表面沉积堆积形成涂层的一项技术。
为保持两金属丝端部电弧的稳定燃烧,一方面需外加气流使熔化的金属从端部脱离,另一方面需要在电弧电压、电弧电流、送丝速度之间建立相应的平衡。
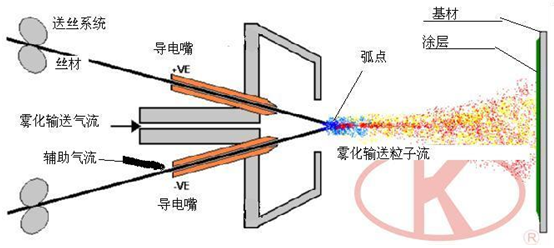
图:双气流再雾化输送模式电弧融射喷涂原理
该模式可以较好地控制射流粒子的粒径,同时由于可以采用两种不同的气源,特别是惰性气体的加入使用,为特殊涂层的控制创造了条件。
在老一辈的行业专家的支持和帮助下,上海良时充分利用现代控制技术、自由先进的制造设备和技术,不断完善和研发适合市场终端产品要求的电弧融射喷涂设备,逐步成为该行业设备的佼佼者。
从早期的电弧融射设备主机LSQD8D系列发展到LSARC系列及LSARCE系列,融射喷枪从第八代LSQD8系列发展到LSQD8S系列、LSQD9系列、LSQD10系列及LSARC2E再雾化系列,满足了不同涂层融射喷涂的使用要求。控制系统可以根据不同的工况场合配置,以满足操作使用的要求。
电弧融射主机
★ LSQD8D系列电弧融射机
采用硅整流模式的电源主机,具有较好的动特性和外特性,为融射丝材提供直流电并形成电弧,电弧能转换为热能释放,满足丝材的融化。
以额定输出电流来划分机组,常用的有LSQD8D250、LSQD8D300、LSQD8D400机组,特殊用途可以配置到LSQD8D500、LSQD8D600及LSQD8D1000。
主要用于钢结构的大面积防腐蚀及防磨损、加工失误或磨损的机件表面修复和制备特殊的涂层等等。
根据不同的生产需要,配套不同类型的喷枪(拉式系列喷枪或推式喷枪+送丝机系统)和外加不同的控制系统,可以满足不同(推式或拉式手工操作、在线自动化作业)的使用要求。
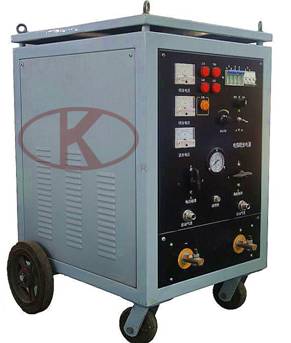
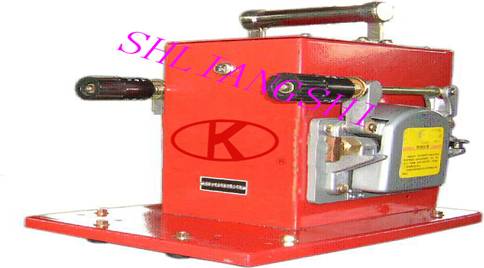
图:LSQD8D系列电弧融射机
表:LSQD8D400 / 300 / 250型电弧喷涂电源参数与特点
| 序号 |
项目内容 |
参数 |
| 1 |
输入电源 |
3相AC380V、50Hz |
| 2 |
额定输入功率 |
18.8KVA、13.2KVA、7.5KVA |
| 3 |
额定电流 |
400A、300A、250A |
| 4 |
输出空载电压 |
21~45V、18~42V、14~36V |
| 5 |
负载率 |
60% |
| 6 |
电压调节级数 |
粗、细调节各3档、共9档 |
| 7 |
外等尺寸 |
600×460×850 |
| 8 |
重量 |
≈190kg、170kg、145kg |
| 9 |
绝缘等级 |
E |
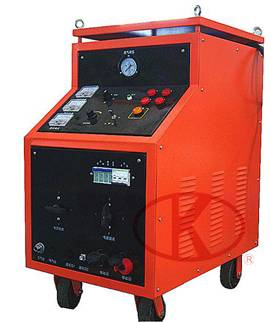
LSARC系列电弧融射机
★★ LSARC系列电弧融射机
设计专利产品 ,专利号:ZL2016 3 0032175.0
作为LSQD8D系列的更新升级型,具有下列特点:
1、独特的检气程序:面板设置了绿色按钮检气开关,主机通电后按下开关可以检查喷枪是否有气喷出,同时可以查看在通气状态下的气体压力,如果气压表显示气压过低(如0.50MPa),建议不要进行喷涂作业,避免丝材短路或雾化不良;
2、安全的电椿接口:采用国际通行的封闭式电桩座连接输出电缆,避免了外部的短路可能对主机系统造成重大伤害;
3、最新研发的整流稳流系统使雾化颗粒均匀,涂层质量均匀美观,说明我司设备达到国际先进水平!
4、系统很好地控制了电弧区的温度变化,使产生的废气量和金属的气化现象同步减少,大大降低了废气和金属的气化对环境和操作人员可能的影响和伤害。
以额定输出电流来划分机组,常用的有LSARC250、LSARC300、LSARC400机组,特殊用途可以配置到LSARC500、LSARC600及LSARC1000。
表:LSARC400 / 300 / 250型电弧喷涂电源参数与特点
| 序 号 |
项 目 内 容 |
参 数 |
| 1 |
输入电源 |
3相AC380V、50Hz |
| 2 |
额定输入功率 |
18.8KVA、13.2KVA、7.5KVA |
| 3 |
额定电流 |
400A、300A、250A |
| 4 |
输出空载电压 |
21~45V、18~42V、14~36V |
| 5 |
负载率 |
60% |
| 6 |
电压调节级数 |
粗、细调节各3档、共9档 |
| 7 |
外等尺寸 |
750×500×960 |
| 8 |
重量 |
≈195kg、175kg、150kg |
| 9 |
绝缘等级 |
E |
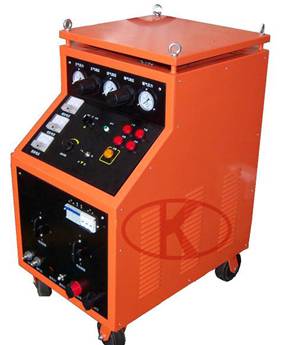
LSARC-S系列电弧融射机
另有LSARC-S系列电弧融射机
该款主机专为配合使用双气流雾化的喷枪使用,对于需要得到特殊功能涂层的用户是最佳的选择。
特殊的功能涂层可以接近喷焊效果而后续加工处理相对容易。在再制造领域,使用该型设备可以大大简化工艺而同样获得优良的再制造产品。
特殊设计的双气流系统输入和输出,为配合使用双气流雾化的喷枪提供支持。采用最新的硅整流系统的电源主机,具有极佳的动特性和外特性。
常用的有LSARC250S、LSARC300S、LSARC400S机组,特殊用途可以配置到LSARC500S、LSARC600S及LSARC1000S。
★★★LSARCE系列电弧融射机
目前国内先进的电弧融射主机,具有双气路控制输出功能,配套使用不同的喷枪和工控系统,以控制涂层的厚度和表面粗糙度。
目前,该款设备以在微通道铝扁管在线喷涂1微米厚度涂层的应用及特殊要求控制涂层表面粗糙度技术方面彰显优异,设备性能达到国际一流水平。
主机额定输出电流自250A—1000A,根据用户使用要求量身定制。
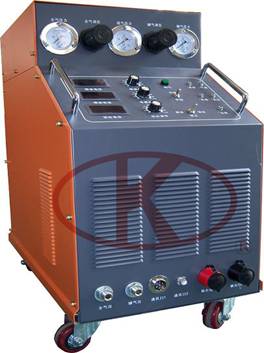
LSARCE系列电弧融射机
电弧融射主机
融射喷枪
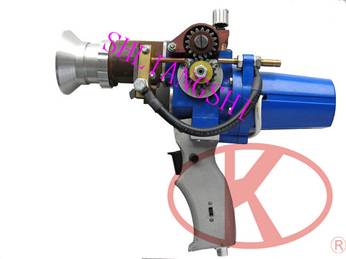
LSQD8系列融射喷枪
★ LSQD8系列融射喷枪
一般条件下使用的融射喷枪,可以手工或机夹使用,采用直流电机作为送丝动力电机。
该喷枪提供常速和高速两种模式。
★ LSQD8LA-N融射喷枪
一种专为内孔或沟角处需要喷涂而设计的融射喷枪,一般采用手工作业模式使用,采用直流电机作为送丝动力电机。
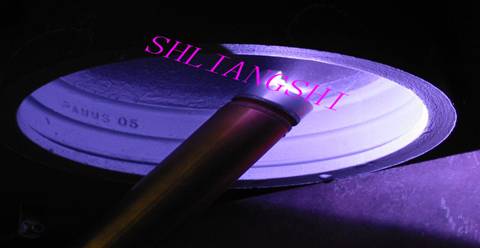
专为内孔喷涂和特殊部位喷涂使用的融射喷枪LSQD8LA-N
LSQD8系列融射喷枪的性能和相关技术数据:
| 序号 |
项目 |
数据和说明 |
| 型号 |
常用丝材 |
空气帽 |
最高送丝速度 |
| 1 |
LSQD8LA拉式融射喷枪 |
建议
φ1.6-2.0
各种材质 |
φ7-8 |
约7M/min |
| LSQD8LA-S双气流融射喷枪 |
| 2 |
LSQD8LA-G高速拉式融射喷枪 |
约9M/min |
| LSQD8LA-GS双气流高速融射喷枪 |
| 3 |
LSQD8LA-N拉式融射内孔喷枪 |
约7M/min |
| 综合性能 |
| 4 |
动力源 |
0-24V DC |
| 5 |
调速模式 |
无级 |
| 6 |
重量 |
约2.95Kg |
| 7 |
外观尺寸 |
约340×300×100 |
| 8 |
送丝力 |
≥8.0Kg |
由于LSQD8LA-S和LSQD8LA-GS提供双气流再雾化模式的配置,配合LSARC-S系列或LSARCE系列电弧融射机,可以使用两种不同的雾化输送气源,为特殊涂层保护的需要提供条件。
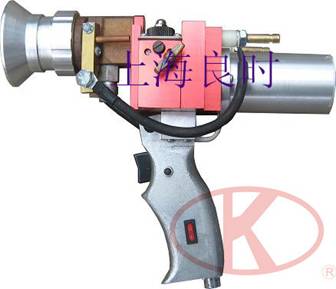
LSQD9系列电弧融射喷枪
★★ LSQD9系列融射喷枪
一种专为较小规格材料手工或在线作业喷涂使用的融射喷枪,传动系统采用铝合金制作箱体,区别于LSQD8系列的塑料齿轮箱,使用寿命长,易损件较少。广泛使用于焊管在线补锌作业和钢厂在线喷码、铁艺等行业,一般采用直流电机作为送丝动力电机,亦可根据用户要求提供伺服和PLC程序控制模式使用。
由于适用于细小规格材料,雾化区域控制较小,可以获得较窄的喷幅,同时,先进的气流控制技术使获得的雾化颗粒小而均匀,涂层细腻美观。
LSQD9系列融射喷枪的性能和相关技术数据:
| 序号 |
项目 |
数据和说明 |
| 型号 |
常用丝材 |
空气帽 |
最高送丝速度 |
| 1 |
LSQD9LA拉式融射喷枪 |
φ1.0-1.6 |
φ5-7 |
约3M/min |
| 2 |
LSQD9LA-G高速拉式融射喷枪 |
约6M/min |
| 综合性能 |
| 3 |
动力源 |
0-24V DC |
| 4 |
调速模式 |
无级 |
| 5 |
重量 |
约3.40Kg |
| 6 |
外观尺寸 |
约300×300×140 |
| 7 |
送丝力 |
≥8.0Kg |
低速送丝而且丝材规格较小,对于主机的外特性和动特性的要求都会提高,该喷枪一般配套于LSARC250来使用,广泛适用φ1.0-1.6的铝材喷涂或φ1.2-1.6的锌材喷涂,可以获得高质量的涂层。
★★★ LSQD10系列融射喷枪
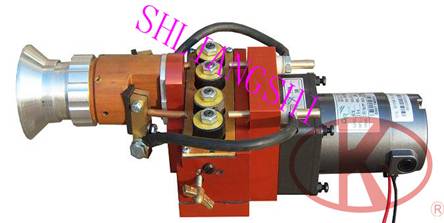
图:LSQD10系列精细电弧融射喷枪
LSQD10系列融射喷枪的性能和相关技术数据:
| 序号 |
项目 |
数据和说明 |
| 型号 |
常用丝材 |
空气帽 |
最高送丝速度 |
| 1 |
LSQD10LA拉式融射喷枪 |
φ1.2-2.0
各种材质 |
φ5-8 |
约7M/min建议 |
| LSQD10LA-S双气流融射喷枪 |
| 2 |
LSQD10SF精细拉式融射喷枪 |
约10M/min建议 |
| LSQD10SF-S双气流精细融射喷枪 |
| 综合性能 |
| 3 |
动力源 |
LSQD10LA:DC 0-24V 60W |
| LSQD10SF:伺服驱动 |
| 4 |
调速模式 |
无级 |
| 5 |
重量 |
约5.0Kg |
| 6 |
外观尺寸 |
约380×200×140 |
| 7 |
送丝力 |
≥10.0Kg |
专为在线作业喷涂设计的融射喷枪,传动系统采用铝合金制作箱体,区别于基本无塑料件,使用寿命长,易损件极少。
一般配套于LSARC300、LSARC400来使用,广泛适用φ1.2-2.0规格的各类线材喷涂,可以获得高质量的涂层。
广泛应用于各个行业,采用直流电机或伺服电机配合PLC控制系统实现在线自动作业。
由于LSQD10LA-S和LSQD10SF-S提供双气流再雾化模式的配置,可以使用两种不同的雾化输送气源,配合LSARC-S系列及LSARCE系列电弧融射机使用,为特殊涂层保护的需要提供条件。
广泛使用于中档微通道铝管在线喷锌作业、电容器表面喷锌及陶瓷电容表面喷铝等行业,采用直流电机或伺服电机配合PLC控制系统实现在线自动作业。
★★★★LSARC2E系列融射喷枪
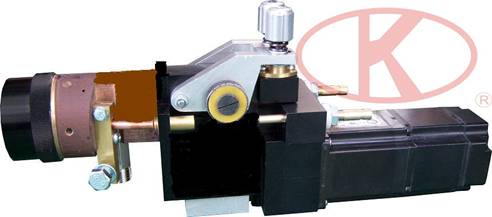
图:LSARC2E系列电弧融射喷枪
一种具有中心气流雾化和周向再雾化功能的喷枪,广泛应用与特殊涂层领域。基本配套于LSARC的S系列或E系列主机,以控制涂层的粒子尺寸和材料的氧化率为目的。
目前,该型喷枪广泛应用于高档微通道铝扁管在线喷锌作业,以制备1微米厚度的涂层,全配套的系统处于国际一流水平。
2.3推式及推拉组合电弧融射喷涂设备配置
传统的电弧融射设备按送丝方法分有两种:前拉式和后推式,衍生的喷涂方法我们称为拉式电弧喷涂和推式电弧喷涂。
| 比较 |
前拉式送丝 |
后推式送丝 |
| 特点 |
送丝动力在枪体上 |
送丝动力与枪体分离 |
| 优点 |
1. 结构紧凑;
2. 送丝稳定,雾化效果好;
3. 喷枪和电源距离可以很远,作业灵活 |
枪体基本上只担负雾化功能,结构相对简单,重量相对轻 |
|
缺点 |
1. 枪体配接气管和电缆后整体重量相对重些,操作辛苦;
2. 传动动力相对较小 |
1. 由于送丝动力在后,送丝机与枪的距离短,一般不超过2米,作业不灵活,适合大平板工件作业;
2. 不适合使用较细软的线材 |
|
组合 |
推拉两用 |
我司的设备通过组合安装,可以分别实现电源与控制系统合为一体,适合于推、拉及推拉三种系列的电弧喷涂之要求:
后推式作业模式设备主要配置:
1.电弧融射电源;
LSARC系列电弧融射机中的LSARC400、LSARC500、 LSARC600及LSARC1000等都可以作为不同要求的场合作业配套。
2.LSB10-KT型送丝机
参数表:
| 内容 |
基本参数 |
| 重量 |
约18kg |
| 外形尺寸 |
580×360×280(mm) |
| 推力、速度 |
推力>8Kg、速度0.7-7M/min |
| 控制 |
DC24V无级可调 |
| 电机输出功率 |
65W |
推式作业对丝材的要求:
锌丝:一般使用≥φ3-5规格的材料,常用的规格为φ3或φ3.17;
铝丝:一般使用≥φ2-3规格的材料,常用的规格为φ2.3或φ3;
其它:不锈钢、高碳钢等,一般使用φ2规格的材料;
2.LSXTQ1型推式融射喷枪
推式融射喷枪技术参数:
| 内容 |
基本参数 |
| 外形尺寸 |
120×200×90(mm) |
| 重量 |
约1.30kg |
| 丝材直径 |
Φ2.0≤一般使用常规≤Φ3.0mm |